Artykuł sponsorowany
Jak opisać kratownice typu WEMA w dokumentacji, by uniknąć rozjazdu między projektem a dostawą
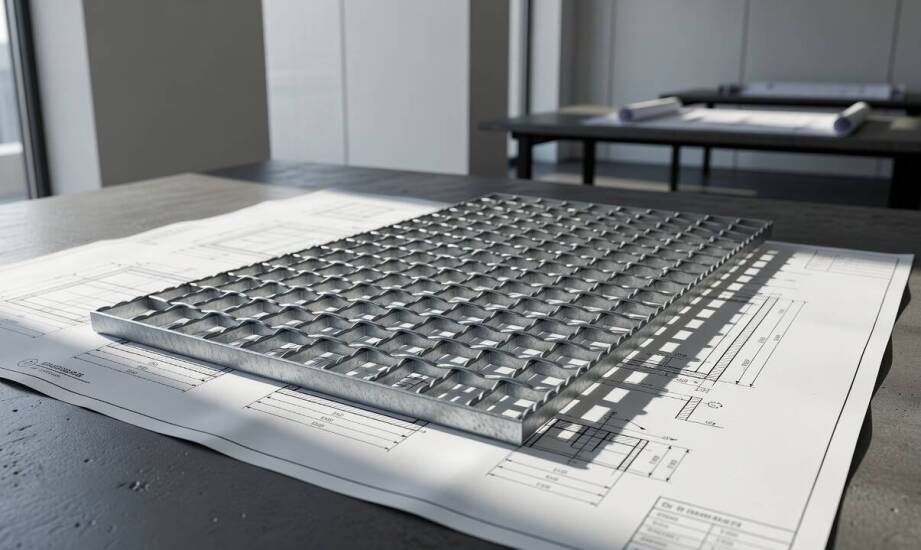
Niezgodności wymiarowe i montażowe przy konstrukcjach pomostowych najczęściej wynikają z nieprecyzyjnego opisu w dokumentacji projektowej, a nie z błędów wykonawczych na placu budowy. Niejednoznaczne zapisy prowadzą do rozbieżności między pierwotnymi założeniami a rzeczywistą dostawą gotowych elementów. Powoduje to kosztowne poprawki, nieplanowane przestoje harmonogramu prac i konieczność ciągłych uzgodnień. Dokładnie przygotowana specyfikacja techniczna zamyka pole do błędnej interpretacji. Wykonawca otrzymuje czytelny zbiór parametrów pozwalający na bezproblemową produkcję i montaż kratownicy. Gwarantuje to pełne bezpieczeństwo późniejszej eksploatacji zgodne z normą DIN 24537.
Przeczytaj również: Maty ekstensywne a ich wpływ na estetykę budynku – co warto wiedzieć?
Jak określić wymiary i kierunek prętów nośnych?
Przygotowanie rzutu wymaga rygorystycznego trzymania się osi układu. Rysunek techniczny określa wymiar nośny L jako odległość między podporami oraz wymiar poprzeczny B jako szerokość biegnącą równolegle do nich. Kolejność wpisywania tych danych decyduje o sztywności całej struktury. Pierwsza wpisana wartość bezwzględnie odpowiada długości płaskownika nośnego, ponieważ kraty pomostowe przenoszą obciążenia mechaniczne tylko w jednym kierunku. Pomyłka w zapisie prowadzi do wyprodukowania elementu, który ugnie się pod własnym ciężarem. Dokumentacja rysunkowa wykorzystuje specjalny symbol wskazujący rozkład płaskowników głównych pod kątem prostym względem konstrukcji wsporczej.
Przeczytaj również: Zalety stosowania farby Tikkurila białej w salonie
Gęstość siatki definiuje się poprzez wskazanie podziałki w osiach. Przykładowy zapis 34 × 38 mm przekłada się na prześwit rzędu 30 × 32 mm, co rzutuje na dopuszczalną wielkość przepuszczanych zanieczyszczeń. Istotnym parametrem pozostaje wysokość i grubość płaskownika nośnego, określana zazwyczaj w formacie 30 × 3 mm lub 40 × 5 mm. Projekt musi też precyzować rodzaj łączenia, wskazując na kraty zgrzewane bądź wciskane. Każda poprawnie zaprojektowana krata wema wymaga podparcia na końcach płaskowników nośnych. Minimalna długość oparcia odpowiada wysokości zastosowanego płaskownika, ale nigdy nie schodzi poniżej 30 milimetrów, zabezpieczając element przed utratą stabilności.
Przeczytaj również: Budowa hal i magazynów – najważniejsze etapy realizacji inwestycji
Przygotowanie podkonstrukcji narzuca uwzględnienie luzów montażowych. Otwór osadzenia powiększa się zazwyczaj o 4–8 milimetrów w stosunku do zewnętrznych krawędzi modułu. Proces produkcyjny opiera się na tolerancjach ujemnych (+0/-4 mm), zapobiegając problemom z wciskaniem płyt na siłę. Zapisy w dokumentacji technicznej zakładają zerowe odstępy projektowe między sąsiednimi panelami. Takie podejście eliminuje ryzyko, że dostarczony materiał nie wpisze się gładko w ramy stalowej konstrukcji wsporczej.
Jak opisać nośność, środowisko pracy i mocowania?
Kryteria wytrzymałościowe opierają się na faktycznym rozstawie belek podporowych, a nie wyłącznie na teoretycznych danych z tabel. Specyfikacja techniczna zawiera wartości dopuszczalnego obciążenia ciągłego i skupionego, działającego na powierzchnię o wielkości 200 × 200 mm. Obliczenia uwzględniają rygorystyczne współczynniki bezpieczeństwa przewidziane dla obiektów przemysłowych. Rzeczywistą rozpiętość wpisuje się w projekcie jako odległość pomiędzy osiami podpór. Precyzyjna informacja ułatwia optymalny dobór przekroju płaskownika z rynkowego zakresu, sięgającego zazwyczaj do grubości 70 × 5 mm.
Agresywność środowiska eksploatacji narzuca wybór konkretnej metody zabezpieczenia przed korozją. Informacja o klasie korozyjności bezpośrednio przekłada się na wymóg nałożenia powłoki ochronnej, takiej jak cynkowanie ogniowe zgodne z normą EN ISO 1461. Ekstremalne warunki mogą wymusić wykorzystanie stali nierdzewnej w gatunku 1.4301. Wymagania antypoślizgowe formułuje się poprzez dodanie wymogu powierzchni serrated, polegającego na nacinaniu górnych krawędzi płaskowników głównych. Zwarta notatka w opisie pozwala skompresować wytyczne. Dobre zestawienie łączy na przykład płaskowniki serrated, powłokę cynkową i nośność docelową bez rozbijania specyfikacji na nieczytelne załączniki.
System stabilizacji podestu opiera się na klamrach łączących, które uniemożliwiają przesuwanie się elementów pod wpływem wibracji. Zestawienia materiałowe wymuszają stosowanie standardowych uchwytów montażowych zaczepianych o półkę dwuteownika, bez konieczności nawiercania i niszczenia ocynkowanej powłoki. Dokumentacja często odsyła instalatora bezpośrednio do karty technologicznej, gdzie opisano procedury instalacji i dołączono certyfikaty zgodności. Brak symbolu kierunku podparcia w rzutach i ignorowanie tolerancji produkcyjnych to główne błędy opóźniające montaż.
Firma SAKOSTAL specjalizuje się w produkcji krat zgrzewanych, prasowanych oraz stalowych stopni schodowych. Przedsiębiorstwo z Łodzi dostarcza rozwiązania w wielu przekrojach, obejmujące powłoki ocynkowane i nierdzewne, dostosowane do wymagań dokumentacji technicznej obiektów przemysłowych.
Płynna realizacja dzięki precyzyjnym wytycznym
Skrupulatnie opracowana specyfikacja stalowych wyrobów kratowych znacząco zmniejsza liczbę błędów na linii projekt-budowa. Wyeliminowanie domysłów przyspiesza zatwierdzanie rysunków warsztatowych i gwarantuje, że gotowe moduły sprawnie wpasują się w układ nośny. Instalatorzy mogą od razu przystąpić do łączenia segmentów, unikając przerw na dodatkowe cięcia czy spawanie konstrukcji zastępczych. Prawidłowy przepływ informacji ułatwia utrzymanie normatywnej nośności całej platformy komunikacyjnej.
Standardowe podesty przemysłowe oraz elementy zabezpieczone bortnicami wytwarza się z atestowanych materiałów. Taki model produkcji weryfikuje zakładane właściwości statyczne i zapewnia bezpieczeństwo użytkowników przemieszczających się po ciągach technologicznych na terenie całego obiektu.
Kategorie artykułów
Polecane artykuły

Jakie są ekonomiczne korzyści ze stosowania technicznego azotu w przemyśle?
Azot techniczny odgrywa kluczową rolę w różnych branżach, wpływając na efektywność procesów przemysłowych. Jego zastosowanie przynosi znaczne korzyści ekonomiczne, co czyni go niezbędnym surowcem. Warto zwrócić uwagę na ofertę firmy specjalizującej się w dostarczaniu gazów technicznych oraz kompleks

Wpływ efektywnego procesu rozliczeń na finansowe wyniki klubów sportowych
Efektywne procesy windykacji odgrywają kluczową rolę w stabilności finansowej klubów sportowych. Dzięki nowoczesnym narzędziom i technologiom możliwe jest lepsze zarządzanie należnościami oraz zwiększenie efektywności operacyjnej. W artykule przyjrzymy się wpływowi tych działań na wyniki finansowe o