Artykuł sponsorowany
Jak rysunek detalu pokazuje, że różna grubość blach wymaga korekty przed zgrzewaniem
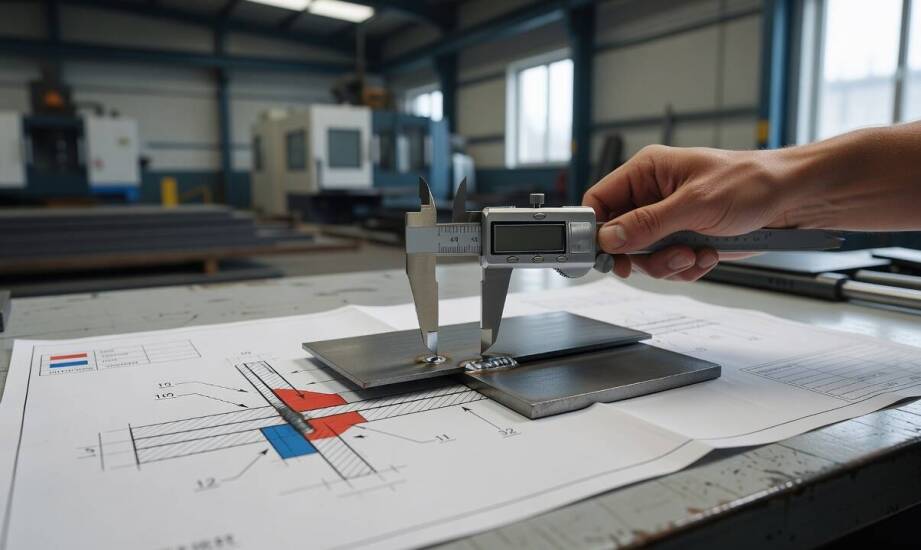
W produkcji seryjnej detali metalowych różnice w grubości łączonych materiałów zazwyczaj ujawniają się w pełni dopiero na etapie dopasowania elementów podczas montażu. Rysunek techniczny pozwala znacznie wcześniej zidentyfikować takie ryzyko i zaplanować niezbędne korekty geometryczne w dokumentacji. Dzięki temu samo przygotowanie przedmiotu do łączenia przebiega bez zakłóceń, a skrupulatna weryfikacja wymiarów zapobiega powstawaniu odrzutów na hali produkcyjnej.
Jak rysunek ujawnia problemy z różną grubością blach?
Długość zakładki oraz strefa styku materiałów należą do najważniejszych wymiarów widocznych w dokumentacji. Długość zakładki musi zapewniać wystarczającą powierzchnię kontaktu dla elektrod zgrzewarki. Zbyt krótki odcinek nakładania się elementów utrudnia prawidłowe ułożenie punktów łączenia. Taka sytuacja zwiększa też ryzyko nierównomiernego nagrzewania przy wyraźnej dysproporcji grubości obu arkuszy. Strefa styku pokazuje inżynierom, czy zróżnicowane przekroje pozwolą na równomierny docisk w całym wyznaczonym obszarze. Średnicę zgrzeiny określa się na podstawie rzeczywistych gabarytów detalu, co dodatkowo komplikuje dobór parametrów maszyny w przypadku asymetrycznych połączeń.
Różnica grubości mocno wpływa na rozkład ciepła, gdy w grę wchodzi zgrzewanie punktowe blach. Cieńsza część nagrzewa się szybciej, podczas gdy masywniejszy element wymaga większej ilości energii do osiągnięcia stanu plastycznego. Niewielki luz wynikający z tolerancji grubości materiału zmienia geometrię całego zespołu po zgrzaniu. W finalnym montażu taki usztywniony przedmiot może nie pasować do przewidzianych otworów lub punktów mocowania. To opóźnia całą serię produkcyjną i wymusza nieplanowane przerwy na mechaniczne poprawki. Podobne wyzwania technologiczne pojawiają się przy obróbce aluminium, gdzie specyfika szybkiego odprowadzania ciepła potęguje trudności związane ze zróżnicowaną grubością ścianek.
Kiedy projekt wymaga korekty przed próbami na hali?
Gdy różnica grubości między arkuszami staje się znacząca i uniemożliwia szczelne pasowanie, korekta dokumentacji staje się koniecznością. Zamiast testować kolejne modyfikacje ułożenia bezpośrednio na żywym materiale, technicy wprowadzają zmiany w pierwotnym pliku. Przesunięcie punktów łączenia lub powiększenie obszaru zakładki pozwala zachować wymagane spasowanie bez nadmiernego dostosowywania ustawień zgrzewarki. Miedziane elektrody zyskują wtedy optymalną przestrzeń, aby wywrzeć odpowiedni nacisk i zamknąć ewentualne szczeliny technologiczne. Takie podejście oszczędza czas operatorów maszyn i znacząco redukuje zużycie materiału próbnego.
Ocena pierwszej sztuki polega na rygorystycznym porównaniu fizycznego przedmiotu z siatką wymiarów na rysunku. Pracownik wykonuje detal zgodnie z wytycznymi, a następnie sprawdza jego ułożenie w docelowym uchwycie montażowym. W trakcie tej początkowej oceny parametry urządzenia są precyzyjnie dostrajane do rzeczywistych grubości materiałów. Proces ten obejmuje kalibrację siły docisku pneumatycznego, czasu trwania impulsu elektrycznego oraz natężenia prądu spawania. Po pozytywnej weryfikacji prototypu i potwierdzeniu wytrzymałości następuje przekazanie przedmiotu do produkcji seryjnej z pełnym zachowaniem ustalonych parametrów.
Firma ATR-METAL z Blachowni koło Częstochowy od 2019 roku realizuje zlecenia dla wymagających producentów wyrobów metalowych i produktów loftowych na Śląsku. Przedsiębiorstwo dysponuje dużym doświadczeniem w obróbce mechanicznej, kładąc szczególny nacisk na powtarzalność seryjną i dokładność wymiarową zlecanych elementów.
Powodzenie całego procesu wytwarzania zależy nie tylko od fizycznej możliwości trwałego połączenia elementów metalowych. Równie ważną kwestią pozostaje to, czy zespawany przedmiot zachowa odpowiednie spasowanie w montażu finalnym po całkowitym ostudzeniu. Wczesna i rzetelna analiza dokumentacji pozwala uniknąć wielu kosztownych modyfikacji już po uruchomieniu maszyn. Przeniesienie ewentualnych korekt bezpośrednio na etap projektowania i przygotowania rysunku skutecznie zabezpiecza ciągłość pracy oraz chroni budżet przed zbędnymi stratami materiałowymi.
Kategorie artykułów
Polecane artykuły

Wpływ efektywnego procesu rozliczeń na finansowe wyniki klubów sportowych
Efektywne procesy windykacji odgrywają kluczową rolę w stabilności finansowej klubów sportowych. Dzięki nowoczesnym narzędziom i technologiom możliwe jest lepsze zarządzanie należnościami oraz zwiększenie efektywności operacyjnej. W artykule przyjrzymy się wpływowi tych działań na wyniki finansowe o

Czy przetykanie rur może wpłynąć na obniżenie kosztów naprawy instalacji?
Przetykanie rur odgrywa kluczową rolę w kontekście oszczędności na naprawach instalacji. Regularne udrażnianie może zapobiegać poważnym awariom, które wiążą się z wysokimi kosztami. Profesjonalne usługi przetykania są niezbędne dla utrzymania sprawności systemów wodno-kanalizacyjnych, co przekłada s